


정밀 탄소 섬유 용액
우리는 그것을 이해합니다기성품 사이징고성능 응용 프로그램의 정확한 요구를 거의 충족하지 않습니다. 우리의맞춤형 탄소 섬유로드서비스 제공정밀 컷 탄소 섬유로드정확한 차원 요구 사항에 맞게 제공됩니다.
✔ 정확한 길이 (± 0. 5mm 공차)
✔ 모든 표준 직경 (1mm -50 mm)
✔ 다중 모듈러스 옵션(표준/중간/높음)
✔ 다양한 표면 마감(세련된/wound/샌드)
✔ 최소 주문 수량이 없습니다(단일로드 사용 가능)
작업하든드론, 로봇 공학, 의료 기기 또는 산업 장비, 우리의 맞춤형 절단 서비스는 당신이 얻을 수 있도록합니다폐기물이나 타협이없는 완벽하게 크기의 막대.
맞춤형 탄소 섬유로드를 선택하는 이유는 무엇입니까?
표준 크기에 대한 혜택
재료 폐기물 제거 :사용하는 것에 대해서만 지불하십시오
보조 가공 감소 :긴 막대를자를 필요가 없습니다
어셈블리 정밀도 개선 :디자인에 완벽하게 맞습니다
물류 단순화 :즉시 설치 한 구성 요소를받습니다
기술 사양
| 매개 변수 | 사양 범위 |
|---|---|
| 직경 범위 | 1mm - 50 mm (± 0. 05mm) |
| 길이 옵션 | 1 0 mm - 3000 mm (± 0.5mm) |
| 모듈러스 등급 | 표준 (230GPA), 중간 (290GPA), 높은 (350GPA) |
| 표면 마감 | wound, 모래, 거울 광택 |
| 인장 강도 | 3, 500 - 5, 800 MPa |
사용 가능한 탄소 섬유로드 유형
고체 탄소 섬유 막대
최선의 :최대 강성이 필요한 구조 적용
표준 직경 :1mm, 2mm, 3mm, 4mm, 5mm, 6mm, 8mm, 10mm, 12mm, 15mm, 20mm
최대 길이 :3m (직경이 15mm 이상 또는 동일)
중공 탄소 섬유 튜브
최선의 :체중에 민감한 응용 분야
벽 두께 옵션 :0. 5mm - 5 mm
길이 공차 : ±1mm for tubes >직경 20mm
특수 막대
| 유형 | 형질 | 일반적인 용도 |
|---|---|---|
| 전도성 막대 | 니켈 코팅 된 표면 | EMI 차폐, 접지 |
| 나사산 막대 | m 3- m12 스레드가 절단됩니다 | 고정 응용 프로그램 |
| 테이퍼로드 | 선형 직경 감소 | 항공 우주 연계 |
맞춤형 절단 서비스의 작동 방식
간단한 주문 프로세스
기본 자료를 선택하십시오
직경과 모듈러스를 선택하십시오
길이를 지정하십시오
정확한 밀리미터 정밀도를 입력하십시오
마무리 옵션을 추가합니다
샌딩, 연마, 최종 처리
완벽하게 자르는 막대를받습니다
보호 튜브로 배송됩니다
절단 기술
다이아몬드 코팅 된 톱깨끗한 컷
레이저 측정길이 검증을 위해
버 링 프로세스부드러운 끝
포장 옵션
| 옵션 | 설명 | 가장 좋습니다 |
|---|---|---|
| 기준 | 골판지 튜브 | 국내 선적 |
| 프리미엄 | PVC 보호 사례 | 국제/해양화물 |
| 대부분 | 커스텀 크레이팅 | 대량 주문 |
주요 응용 프로그램
UAV 및 드론 구성 요소
팔 스트럿(균형 잡힌 비행의 정확한 길이)
안테나 마스트(신호 최적화를위한 맞춤 높이)
로봇 공학 및 자동화
선형 가이드 샤프트(철도 시스템의 정확한 길이)
관절 연결(정밀 모션 제어)
의료 기기
| 애플리케이션 | 사용자 정의 길이의 이점 |
|---|---|
| 수술기구 | 재 처리를 제거합니다 |
| 보철 성분 | 완벽한 환자 일치 |
| 이미징 장비 | 정확한 클리어런스 요구 사항 |
산업 용도
섬유 기계 가이드(내마모성 교체)
반도체 핸들러(정적 배제 버전)
비교 장점
| 특징 | 우리의 맞춤형 막대 | 경쟁자 표준 |
|---|---|---|
| 길이 내성 | ± 0. 5mm | ± 2mm |
| 끝 마감 | 레이저 검증 | 핸드 컷 |
| 직경 옵션 | 50+ | 10-15 |
| 리드 타임 | 3-5 일 | 2-3 주 |
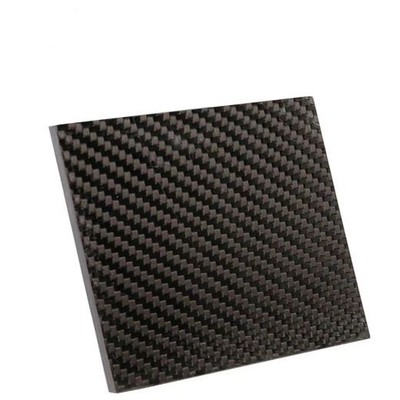
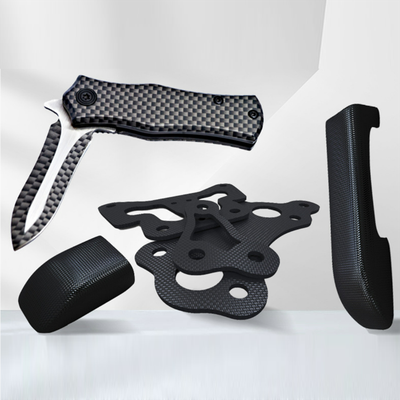
압력 및 온도 하에서 경화 된 100% 고강도 탄소 섬유 보강재를 사용하여 제조 된 탄소 섬유 시트는 한쪽에 클래스 A (Cosmetic) 마감을 갖는 반면, 완전 구조적 응용에 적합한 고성능 시트를 생산합니다.
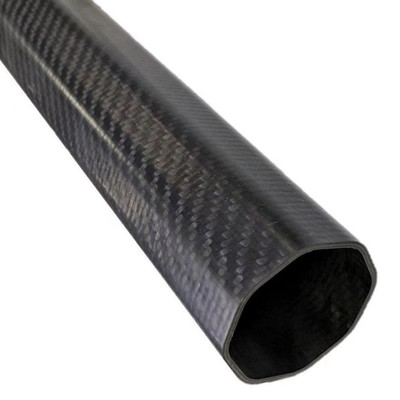
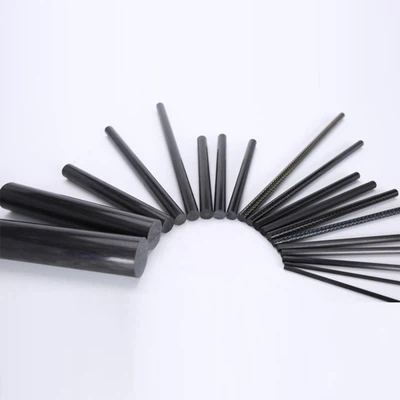
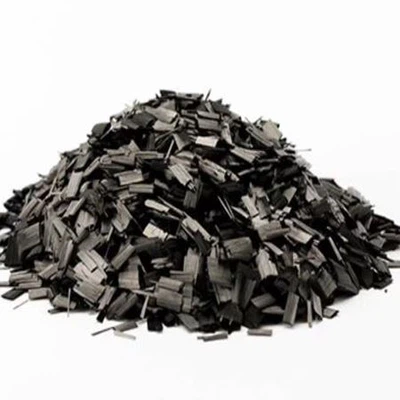
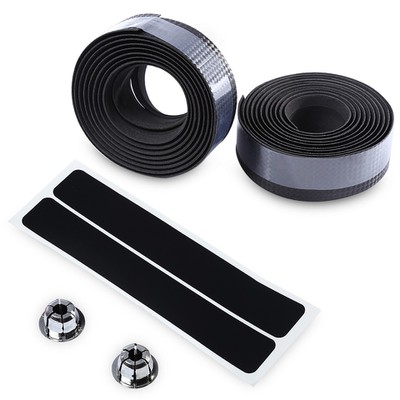
탄소 섬유 스트립은 탄소 섬유로 만든 재료 스트립을 나타냅니다. 와인딩 복합 재료, 압출 스트레너스 카본 스트립 강화 복합 재료, 가열 요소, 전도성 재료 및 반도체 재료에 사용됩니다.
왜 우리를 선택하십시오
우리의 인증서
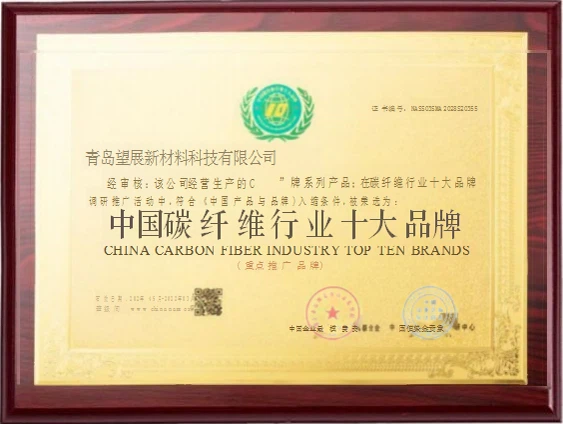
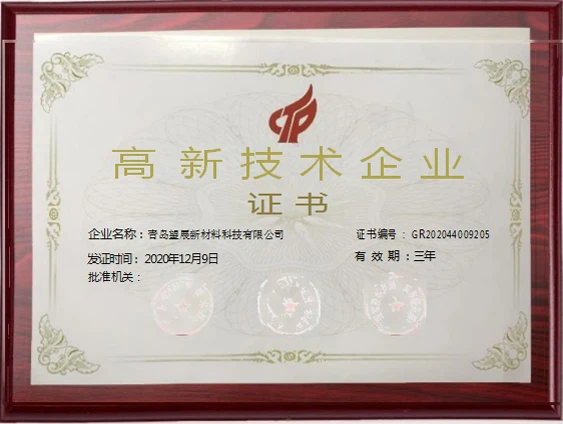
ISO 9001 관리 시스템 및 지적 부동산 관리 시스템 인증을 통과했습니다. 우리는 또한 지방 첨단 기술 기업의 타이틀을 수상했으며 50 개가 넘는 특허 증명서를 보유하고 있습니다.
파트너
현재 우리는 일본의 Toray, 일본의 Mitsubishi, 미국의 Hexcel, 중국의 Zhongfu Shenying, Weihai Guangwei, Cathay Pacific, 미국의 Dupont, 중국의 Jushi, 미국의 Micron, United States의 Kentian, Swedten의 Micron을 포함한 글로벌 산업 최고의 공급 업체와 협력합니다.
우리 회사
우리는 탄소 섬유, 아라미드 섬유, 평평한 직물, 3 차원 직조 및 특수 텍스처 블렌딩뿐만 아니라 사전 충돌 및 단조 제품의 깊은 가공을 전문으로하는 혁신적인 기업입니다. 우리는 또한 성형, 고생 및 압출 탄소 섬유 제품을 생산합니다.
탄소 섬유로드 사용에 어려움
조인트의 호환성 문제: 탄소 섬유 막대와 금속 또는 기타 재료 성분 사이의 연결 지점은 열 팽창 계수의 차이로 인해 응력 농도가 발생하기 쉽습니다 (0. 탄소 섬유의 경우 5 × 10/도 알루미늄의 경우 23 × 10/도). 이로 인해 관절 완화 또는 균열이 발생하여 특수 전환 설계 또는 하이브리드 결합 기술이 필요합니다.
전기 전도성 위험: 탄소 섬유의 전도성 특성 (저항성 ~ 1.5 × 10 ³ ω · cm)은 정밀 장치에서 다른 전자 성분과의 단락을 유발할 수 있으며, 절연 층이 필요하거나 수정 된 비전도 탄소 섬유가 필요합니다.
치수 안정성 문제: 수지 매트릭스의 수분 흡수 (일반 0. 5-1. 2%)는 미세 변형을 유발하여 고정식 어셈블리 (예 : 광학 기기 마운트)에 영향을 줄 수 있습니다. 수분 방지 코팅이 종종 필요합니다.
표면 처리 어려움: 탄소 섬유의 매끄러운 표면 (ra 0. 5-2 μm)은 혈장 처리 또는 기계적 마모와 같은 전처리가 필요한 접착제 또는 코팅 결합 강도를 30-40%만큼 감소시킵니다.
유지 관리 및 교체 복잡성: 손상된 탄소 섬유로드는 로컬로 수리하기가 어렵습니다 (금속 용접과 달리) 종종 전체 교체가 필요합니다. 또한, 노화 된 구성 요소와 일치하는 성능은 어려운 일입니다 (피로 수명 예측 오류는 ± 20%에 도달 할 수 있음).
올바른 탄소 섬유로드 선택
프로젝트에 적합한 탄소 섬유로드를 선택하려면 몇 가지 요인을 고려해야합니다.
재료 사양
섬유 유형 (표준, 중간 또는 하이 모듈러스)
수지 매트릭스 (에폭시, 폴리 에스테르 또는 특수 수지)
섬유 방향 (단방향, 직물 또는 꼰)
인증 (항공 우주, 의료 또는 산업 표준)
기계적 특성
인장 강도 (일반적으로 3, 500-7, 000 MPA)
강성 (230-350+ gpa의 계수)
체중 (1의 밀도. 5-1. 8 g/cm³)
충격 저항과 피로 수명
로드 크기
직경 정밀도 (± 0. 05mm 공차)
길이 사용자 정의 옵션
벽 두께 (중공 막대 용)
표면 마감 (alled, 모래 또는 연마)
응용 프로그램 별 요구
환경 조건 (온도, 수분, 화학 물질)
전기 전도도 요구 사항
결합 방법 (접착제 결합, 기계식 패스너)
규제 준수 (산업 별 표준)
탄소 섬유 막대 제조 공정
탄소 섬유로드의 제조 공정에는 대략 5 단계가 포함됩니다.
전구체 섬유 생산
폴리 아크릴로 니트릴 (PAN) 섬유는 화학적으로 처리되고 분자 정렬되도록 연장됩니다.
제어 된 대기에서 200-300 정도에서 산화를 통해 안정화
전구체 섬유는 탄화에 필요한 분자 구조를 달성합니다
탄화
안정화 된 섬유는 산소가없는 용광로에서 1000-3000 정도로 가열되었다
비 탄소 원소 (수소, 산소, 질소)가 쫓겨납니다
탄소 함량은 ~ 50%에서 90% 이상 증가합니다.
프로세스는 특징적인 흑연과 같은 구조를 생성합니다
표면 처리 및 크기
섬유는 전기 화학 표면 처리를 겪습니다
보호 크기 (에폭시 호환 코팅)가 적용됩니다
섬유 매트릭스 본딩 및 취급 특성을 향상시킵니다
일반적으로 섬유에 0. 5-2% 가중치를 추가합니다
폐쇄 과정
수지 목욕을 통해 당겨진 연속 탄소 섬유 (보통 에폭시)
가열 된 다이 (120-180 학위)를 통해 정확하게 형성
제어 직경으로 최종로드 모양으로 경화됩니다
지정된 길이로 자동 절단
후 처리 및 품질 관리
정밀 가공 (절단, 드릴링, 샌딩)
표면 마감 (연마, 코팅)
비파괴 테스트 (초음파, X- 레이)
기계적 특성 검증 (인장, 굴곡)
치수 검사 (± 0. 05mm 공차)
탄소 섬유로드의 적용
항공 우주 산업
강도 대 강도 대 비율과 열 안정성으로 인해 탄소 섬유로드는 항공 우주 산업에서 랜딩 기어, 윙 스파 및 엔진 부품과 같은 구성 요소에 널리 사용됩니다.
01
자동차 산업
자동차 산업에서 탄소 섬유로드는 가벼운 내구성 섀시 구성 요소, 서스펜션 시스템 및 바디 패널을 생성하는 데 사용되므로 연료 효율과 차량 성능을 향상시킵니다.
02
스포츠 장비
탄소 섬유로드는 자전거 프레임, 골프 클럽 샤프트 및 낚시 막대를 포함한 스포츠 장비 제조에 광범위하게 사용되므로 과도한 무게를 첨가하지 않고도 강도와 강성을 제공합니다.
03
해양 응용
그들의 부식성과 고강도는 탄소 섬유 막대가 보트 마스트, 리깅 및 구조 구성 요소와 같은 해양 응용 프로그램에 이상적입니다.
04
의료 기기
탄소 섬유 막대는 강도, 가벼운 특성 및 생체 적합성으로 인해 보철 사지 및 정형 외과 임플란트와 같은 의료 기기에서도 사용됩니다.
05
탄소 섬유로드 대 금속 막대 (스틸/알루미늄/티타늄) : 비교 분석
탄소 섬유 막대 및 금속 막대 (예 : 스틸, 알루미늄, 티타늄)는 각각 성능, 비용 및 응용 측면에서 뚜렷한 장점과 단점을 가지고 있습니다. 아래는 자세한 비교입니다.
1. 기계적 특성 비교
| 재산 | 탄소 섬유 막대 | 스틸로드 (예 : 45# 스틸) | 알루미늄로드 (예 : 6061- t6) | 티타늄로드 (예 : ti -6 al -4 v) |
|---|---|---|---|---|
| 밀도 (g/cm³) | 1.5–1.8 | 7.85 | 2.7 | 4.43 |
| 인장 강도 (MPA) | 3,500–7,000 | 500–1,200 | 250–350 | 900–1,100 |
| 탄성 계수 (GPA) | 230–350 | 200–210 | 68–70 | 110–120 |
| 특정 강도 (강도/밀도) | 매우 높음 (강철보다 5–10 × 더 낫다) | 보통의 | 낮은 | 높은 |
| 특정 강성 (모듈러스/밀도) | 매우 높음 (강철보다 3–5 × 더 낫다) | 보통의 | 낮은 | 높은 |
| 피로의 삶 | 우수한 (금속 피로 없음) | 피로 실패가 발생하기 쉽습니다 | 보통의 | 좋은 |
결론:
탄소 섬유로드 : 가장 높은 강도, 가벼운 고 부하 애플리케이션 (예 : 항공 우주, 레이싱)에 이상적입니다.
스틸로드 : 저렴한 비용, 적당한 강도그러나 무겁고 부식이 발생하기 쉽습니다.
알루미늄로드 : 경량이지만 강도가 낮습니다저하 구조에 적합합니다.
티타늄로드 : 고강도와 부식성, 그러나 비싸다.
2. 환경 저항 비교
| 환경 적 요인 | 탄소 섬유 막대 | 강철 막대 | 알루미늄로드 | 티타늄 막대 |
|---|---|---|---|---|
| 부식 저항 | 우수한 (녹음, 화학 저항성) | 불량 (코팅/스테인레스 스틸 필요) | 보통 (산화가 발생하기 쉬운) | 우수한 (해수 저항성) |
| 고온 저항 | 수지 매트릭스 (일반적으로<200°C) | 높음 (최대 500도 +) | 보통 (200도에서 소프트) | 우수한 (600도 +) |
| 전기 전도성 | 전도성 (단열 필요) | 전도성 | 전도성 | 전도성 |
| 열 팽창 계수 | 낮음 (0. 5 × 10 ℃) | 높음 (11–12 × 10/ 학위) | 높음 (23 × 10/ 학위) | 보통 (8.6 × 10/ 학위) |
결론:
탄소 섬유로드 : 부식성, 낮은 열 변형, 그러나 제한된 고온 성능.
금속 막대 : 강철 녹, 알루미늄 산화제, 티타늄은 최고의 전반적인 성능을 제공하지만 비용이 많이 듭니다.
3. 가공 및 어셈블리 비교
| 가공 특성 | 탄소 섬유 막대 | 금속 막대 |
|---|---|---|
| 가공 가능성 | 어려운 (전문 도구가 필요하고, 박리가 발생하기 쉬운) | 쉬운 (회전, 밀링, 용접) |
| 가입 방법 | 접착제 결합 또는 기계적 고정 (용접 할 수 없음) | 용접, 볼트 |
| 표면 처리 | 특별한 치료가 필요합니다 (예 : 혈장 활성화) | 기존 치료 (샌드 블라스팅, 도금) |
| 수리 가능성 | 어려운 (일반적으로 교체가 필요합니다) | 쉽게 (용접 또는 가공 할 수 있음) |
결론:
금속 막대는 가공 및 수리가 더 쉽습니다그러나 탄소 섬유로드는 경량 설계에 유리합니다.
4. 비용 비교
| 비용 요인 | 탄소 섬유 막대 | 강철 막대 | 알루미늄로드 | 티타늄 막대 |
|---|---|---|---|---|
| 재료 비용 | 높음 (¥ 300–1, 000/kg) | 낮은 (¥ 5–20/kg) | 보통 (– 30–60/kg) | 매우 높음 (00 500–1,500/kg) |
| 처리 비용 | 높은 (특수 장비 필요) | 낮은 | 보통의 | 높은 |
| 유지 보수 비용 | 낮음 (부식성) | 높은 (녹 예방 필요) | 보통 (양극화 필요) | 낮음 (부식성) |
결론:
단기 비용 :강철/알루미늄은 더 경제적입니다.
장기 비용 :탄소 섬유와 티타늄은 유지 보수가 낮아 비용 효율적 일 수 있습니다.
5. 일반적인 응용 프로그램
| 응용 프로그램 필드 | 권장 자료 | 이유 |
|---|---|---|
| 항공 우주 | 탄소 섬유 / 티타늄 | 경량 + 고강도 + 부식 저항 |
| 자동차 | 탄소 섬유 (고급) / 알루미늄 (예산) | 체중 감소 + 연료 효율 |
| 스포츠 장비 | 탄소 섬유 | 높은 강도 대 중량비 + 진동 댐핑 |
| 건축/기계 | 강철 / 알루미늄 | 저렴한 비용 + 쉬운 가공 |
| 해양 공학 | 탄소 섬유 / 티타늄 | 해수 부식 저항 |
요약 : 선택하는 방법?
극심한 가벼운 + 강도 → 탄소 섬유 막대(예산이 허용되는 경우).
용접 가능성 + 저렴한 비용 → 강철 또는 알루미늄로드.
극한 환경 (높은 온도/부식) → 티타늄 막대, 그러나 매우 비쌉니다.
장기 사용 + 낮은 유지 보수 → 탄소 섬유 또는 티타늄로드.
추가 최적화를 위해 특정 작업 조건 (부하, 환경, 예산)을 기반으로 CAE 시뮬레이션 또는 물리 테스트를 고려하십시오.
탄소 섬유와 수지 매트릭스는 온도와 함께 확장되고 수축되는 탄소 섬유 둥근 튜브를 구성합니다. 탄소 섬유는 우수한 크리프 저항을 가지고 있습니다. 탄소 섬유 둥근 튜브는 에폭시 수지와 같은 수지가 저온 환경에서 올바르게 기능 할 때 열 팽창과 콜드 수축을 경험하지 않습니다. 금속 물질의 열 팽창과 냉의 수축의 광범위한 문제로 인해 알루미늄 튜브는 사용에 적합하지 않습니다.
탄소 섬유 둥근 튜브의 전단 저항은 강한 공동 방향성과 일반적인 반대 방향성으로 인해 알루미늄 튜브의 전단 저항보다 실질적으로 낮습니다.
상점에서 탄소 섬유 튜브를 안전하게 자르는 방법
안전 예방 조치
개인 보호 장비 (PPE)
호흡기 (N95 이상) - 흡입시 탄소 섬유 먼지는 위험합니다.
안전 고글 - 공기 중 입자의 눈 자극을 방지합니다.
장갑 (니트릴 또는 절단 내성)-날카로운 가장자리로부터 손을 보호합니다.
긴 소매 및 바지 - 먼지와의 피부 접촉을 최소화합니다.
작업 공간 설정
환기 : Fume 추출기를 사용하거나 환기가 잘되는 지역에서 작업하십시오.
먼지 제어 : 가능한 경우 절단 도구에 HEPA 진공을 부착하십시오.
정화 : 나중에 젖은 표면이 나중에 드라이 먼지를 청소합니다.
탄소 섬유 막대 절단 도구
| 도구 | 가장 좋습니다 | 프로 | 단점 |
|---|---|---|---|
| 다이아몬드/그릿 톱 | 정확한 스트레이트 컷 | 깨끗한 가장자리, 최소한의 싸움 | 비싼 칼날, 느린 절단 |
| 로타리 도구 (Dremel) | 소규모 직경 막대 | 단단한 공간에 좋습니다 | 과도한 먼지를 생성 할 수 있습니다 |
| 밴드 톱 | Thick rods (>10mm) | 빠른 절단 | 거친 가장자리에는 샌딩이 필요합니다 |
| 해킹 톱 (미세한 치아) | 비상 삭감 | 저렴한 비용 | 울퉁불퉁 한 컷, 높은 노력 |
피하다:
✖ 표준 목재/금속 블레이드(파편의 원인)
✖ 앵글 그라인더(너무 많은 위험한 먼지 생성)
단계별 절단 가이드
1. 컷 라인을 표시하십시오
막대 주위에 마스킹 테이프를 사용하여 싸움을 방지하십시오.
미세 팁 마커 또는 서기관으로 표시하십시오.
2. 막대를 고정하십시오
부드러운 턱 (또는 천으로 랩)으로 바이스에 단단히 고정하십시오.
얇은 막대의 경우 스크랩 우드 사이의 샌드위치를 지원합니다.
3. 천천히 그리고 꾸준히 자릅니다
전동 공구의 경우 : 저소득 속도를 사용하십시오 (3, 000-5, 000 rpm).
핸드 톱의 경우 : 경감을 피하기 위해 가벼운 압력을가하십시오.
도구를 막대에 수직으로 유지하십시오.
4. 가장자리를 디버합니다
120- 그릿 샌드페이퍼를 가진 모래 (젖은 샌딩은 먼지를 줄입니다).
세련된 마감의 경우 600- grit + 연마 화합물로 진행됩니다.
컷팅 후 치료
정화 : 젖은 천이나 HEPA 진공 청소기를 사용하여 모든 먼지를 제거하십시오.
밀봉 (옵션) : 노출 된 가장자리에 에폭시의 얇은 층을 적용하여 싸움을 방지합니다.
저장 : 수분 흡수를 피하기 위해 잘 자르는 봉투에 절단 막대를 보관하십시오.
피해야 할 일반적인 실수
❌ 먼지 추출없이 드라이 절단→ 건강 위험
❌ 둔한 블레이드 사용→ 울퉁불퉁 한 가장자리, 먼지 증가
❌ 너무 빨리 자릅니다→ 열 축적 손상 수지
❌ 닳은 끝을 무시합니다→ 구조적 무결성을 약화시킵니다
우리 공장
Qingdao Wangzhan은 2012 년에 설립되었으며 복합 직조 산업을 이끄는 첨단 민간 기업입니다.
우리는 탄소 섬유, 아라미드 섬유, 평평한 직물, 3 차원 직조 및 특수 텍스처 혼합, 사전 함침 및 단조 제품, 성형, 핫 프레스 및 압출 탄소 섬유 제품의 심층 가공을 전문으로하는 혁신적인 기업입니다. 우리 회사는 "고객에게 최고의 기술 및 프로세스 솔루션을 일류 제품 및 고품질 서비스로 제공하는 비즈니스 철학을 준수합니다. Currently, we cooperate with global industry leading suppliers including Toray from Japan, Mitsubishi from Japan, Hexcel from the United States, Zhongfu Shenying from China, Weihai Guangwei, Cathay Pacific, DuPont from the United States, Jushi from China, Sinoma Technology, Micron from the United States, Kentian from the United States, FK from the United States, Daiplatinum from Sweden, Daikin from Japan, and U-PICA 일본에서.
공장은 7000 평방 미터가 넘는 면적을 포함하며 ISO9001 관리 시스템 및 지적 부동산 관리 시스템 인증을 통과했습니다. 또한 지방 첨단 기술 기업의 타이틀을 수상했으며 50 개가 넘는 특허 증명서가 있습니다.
인증
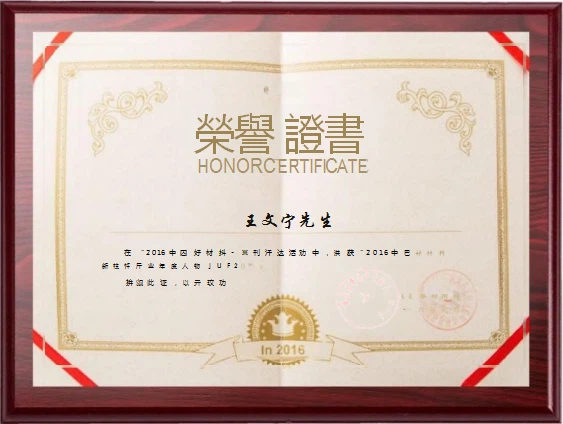
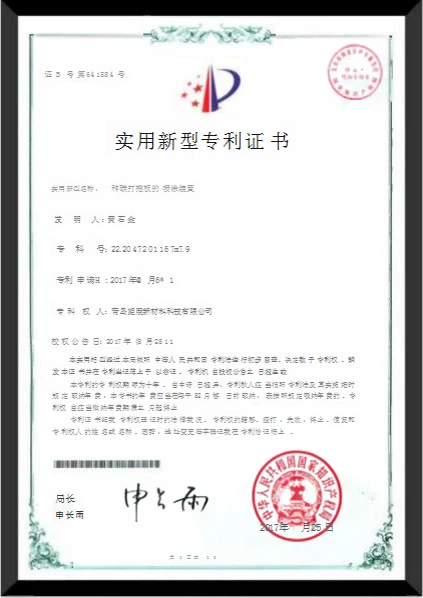
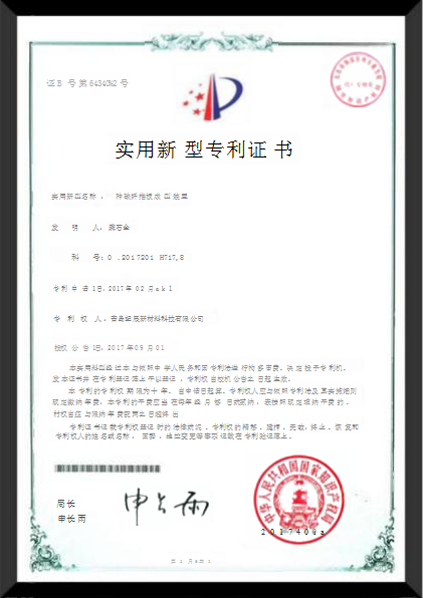
인기 탭: 맞춤형 길이의 탄소 섬유로드-사양으로 절단, 중국 맞춤형 탄소 섬유로드-사양 제조업체, 공급 업체, 공장으로 절단, 탄소 섬유 부츠, 탄소 섬유 데스크 탑, 탄소 섬유 더플 백, 탄소 섬유 모자, 탄소 섬유 여행 가방, 탄소 섬유 워터 펌프